PET kontra aluminiumburkar inom dryckesförpackningar
För varumärken som navigerar i 2026 års förpackningsskattelandskap har valet mellan dessa material betydelse för mer än bara hållbarhetspåståenden; det avgör den långsiktiga ekonomiska bärkraften i leveranskedjan. Vi har utvecklat våra PET-lösningar för att hantera de stora energibehov som ofta förekommer vid traditionell metallbearbetning, med fokus på minskningar av Scope 3-utsläpp genom lokaliserad blåsning och optimerad hartstäthet. Denna analys ger en välgrundad jämförelse för tekniska inköpsteam.
Energiintensitet vid utvinning och smältning
Den mest avvikande fasen i livscykelanalysen inträffar under råvaruanskaffning och primärbearbetning. De termodynamiska kraven för aluminiumsmältning överstiger långt den energi som behövs för polymerisering och formning av PET.
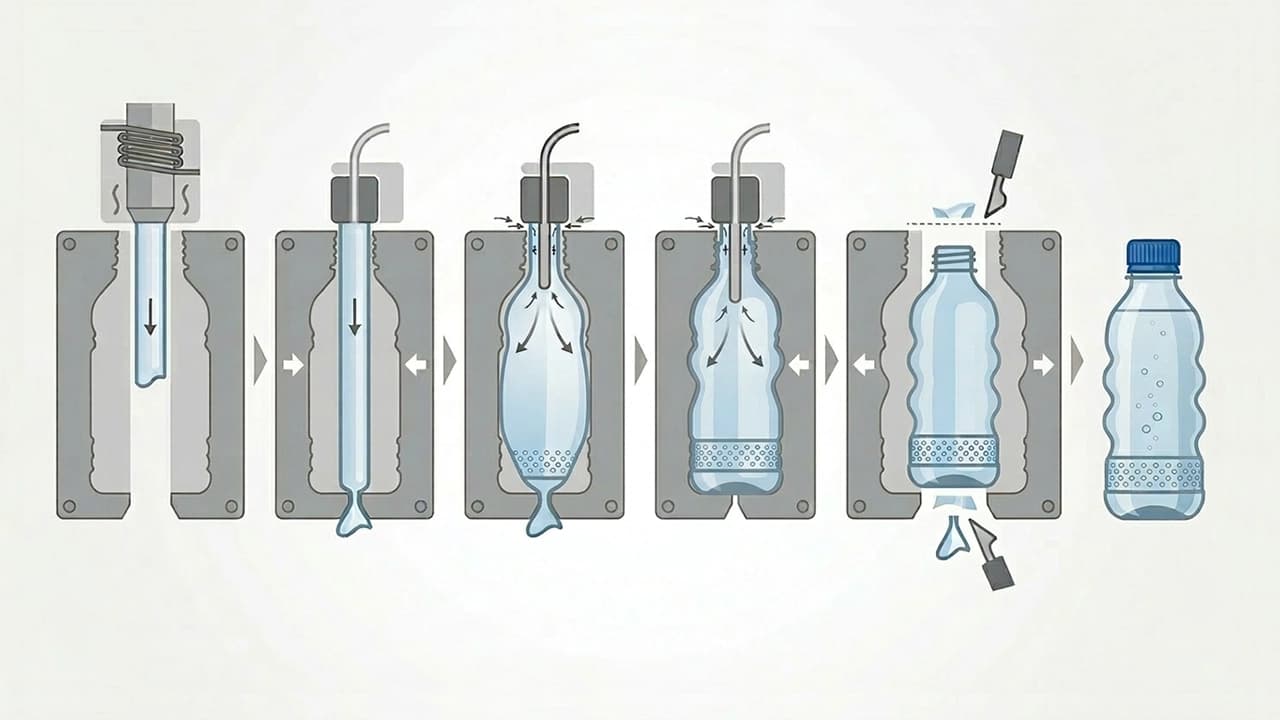
Att producera nyproducerat aluminium är en elintensiv process. Det kräver bauxitbrytning, raffinering av aluminiumoxid via Bayer-processen och elektrolytisk reduktion i Hall-Héroult-celler. Denna smältningsfas sker vid temperaturer som överstiger 950 °C, vilket resulterar i ett stort koldioxidavtryck per kilo producerat material. Däremot, medan PET är ett petrokemiskt derivat, är den sammanlagda energiförbrukningen som krävs för att raffinera hartset och omvandla det till en flaska (med hjälp av PET-sträckblåsningsteknik) betydligt lägre.
Tekniska tillverkningsriktmärken
- Smältningstemperatur: Aluminium kräver ~960 °C; PET-bearbetning sker vid ~250–280 °C.
- Energiförbrukning: Produktion av nyproducerat aluminium förbrukar ungefär 211 GJ per ton, medan PET kräver ungefär 80 GJ per ton.
- Utsläppsprofil: Utan 100 % förnybar el från elnätet förblir aluminiumsmältning en av de största industriella koldioxidutsläppskällorna per massenhet.
När vi analyserar 'Cradle-to-Gate'-påverkan ger PET:s lägre termiska krav en omedelbar fördel. Nyckeln för tillverkarna är att upprätthålla den fördelen genom 'Gate-to-Grave'-fasen genom att optimera andelen återvunnet material.
Petainer Engineering Team
Logistisk avkastning och volymeffektivitet
Båda materialen erbjuder en viktbesparande fördel jämfört med glas, men PET ger en unik logistisk fördel som aluminium inte kan efterlikna: Preform Density. Aluminiumburkar transporteras som färdiga, styva enheter, vilket innebär att logistikleverantörer i princip transporterar 90 % luft från tillverkaren till fyllaren.
Jämförande logistikspecifikationer
| Egenskap | Aluminiumburkar | PET-flaskor (preformmodell) |
|---|---|---|
| Transporttillstånd | Fullt formade (styva) | Kompakta förformar |
| Palleffektivitet | Fast | Upp till 10 gånger högre densitet |
| Blåsning på plats | Ej tillämpligt | Optimerad på plats |
| Lastbilsutnyttjande | Volymbegränsat | Viktoptimerat |
Genom att transportera kompakta PET-förformar gör vi det möjligt för fyllare att blåsa flaskor på plats, direkt före fyllningslinjen. Detta minskar antalet lastbilar på vägarna, vilket direkt sänker Scope 3-logistikutsläpp och tillhörande transportskatter.
Cirkularitet och prestanda hos återvunnet material
Aluminium nämns ofta för sin "oändliga" återvinningsbarhet. Men ur ett tekniskt perspektiv är den energi som krävs för att smälta och omforma aluminium fortfarande hög. Omvänt är övergången till livsmedelsgodkänt rPET en mekanisk och kemisk process som kräver mindre energi.
I takt med att reglerna för material och hållbarhet skärps gör möjligheten att använda upp till 100 % rPET att varumärken kan uppnå nästan samma cirkularitet som aluminium, samtidigt som den totala energiförbrukningen under hela livscykeln hålls lägre.
Teknisk checklista för slutet av livscykeln
- Materialåtervinningsgrad: Finns det ett pant- och återvinningssystem (DRS) på den lokala marknaden för både PET och aluminium?
- Processtemperatur: Mekanisk återvinning av PET kräver betydligt mindre värmeenergi än smältning av aluminiumskrot.
- Kvalitetsbevarande: Modern rPET-reningsteknik säkerställer livsmedelssäkerhet och klarhet genom flera återvinningscykler.
Det tekniska valet mellan PET och aluminiumburkar bör styras av ett varumärkes specifika distributionsradie och mål för koldioxidneutralitet. Även om aluminium erbjuder hög hållbarhet och cirkularitet, ger PET:s logistiska densitet och lägre energiåtgång vid termisk bearbetning en tydlig fördel för storskaliga, regionala eller exportinriktade leveranskedjor.
En övergång till en preformbaserad PET-modell ger ofta den mest omedelbara minskningen av både driftskostnader och koldioxidintensitet.