PET versus aluminium blikjes in drankverpakkingen
Voor merken die zich een weg banen door het landschap van verpakkingsbelastingen in 2026, heeft de keuze tussen deze materialen niet alleen gevolgen voor duurzaamheidsclaims; deze keuze is bepalend voor de financiële levensvatbaarheid van de toeleveringsketen op de lange termijn. We hebben onze PET-oplossingen ontworpen om de hoge energiebehoefte aan te pakken die vaak voorkomt bij traditionele metaalverwerking, waarbij we ons richten op Scope 3-emissiereducties door middel van gelokaliseerd blazen en geoptimaliseerde harsdichtheid. Deze analyse biedt een gefundeerde vergelijking voor technische inkoopteams.
Energie-intensiteit bij winning en smelten
De fase met de grootste verschillen in de LCA doet zich voor tijdens de winning van grondstoffen en de primaire verwerking. De thermodynamische vereisten voor het smelten van aluminium overtreffen ruimschoots de energie die nodig is voor de polymerisatie en het gieten van PET.
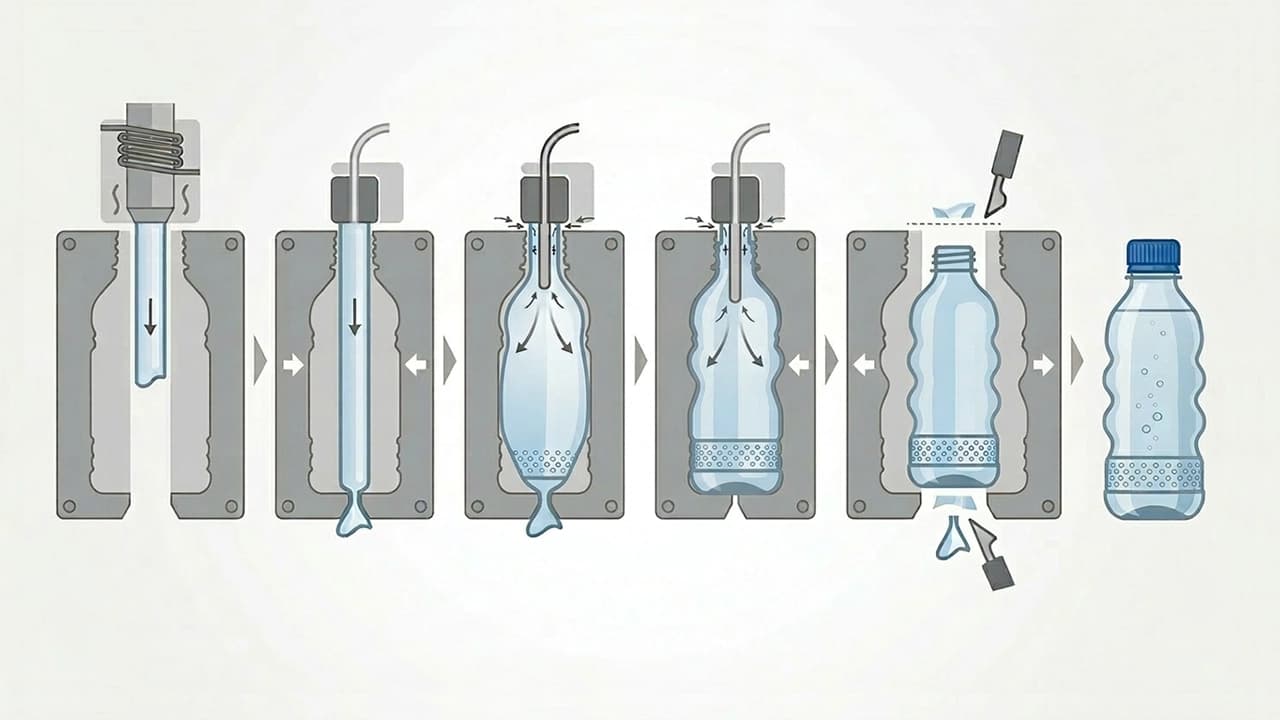
De productie van nieuw aluminium is een energie-intensief proces. Het vereist de winning van bauxiet, de raffinage van aluminiumoxide via het Bayer-proces en elektrolytische reductie in Hall-Héroult-cellen. Deze smeltfase vindt plaats bij temperaturen van meer dan 950 °C, wat resulteert in een hoge CO2-voetafdruk per kilogram geproduceerd materiaal. Daarentegen is PET weliswaar een petrochemisch derivaat, maar is de totale energie die nodig is om de hars te raffineren en om te zetten in een fles (met behulp van PET-rekblaastechnologie) aanzienlijk lager.
Technische productiebenchmarks
- Smelttemperatuur: Aluminium vereist ~960 °C; PET-verwerking vindt plaats bij ~250-280 °C.
- Energieverbruik: De productie van nieuw aluminium verbruikt ongeveer 211 GJ per ton, terwijl PET ongeveer 80 GJ per ton vereist.
- Emissieprofiel: Zonder 100% hernieuwbare elektriciteit blijft het smelten van aluminium een van de grootste industriële koolstofuitstoters per massa-eenheid.
Wanneer we de 'Cradle-to-Gate'-impact analyseren, geeft de lagere thermische behoefte van PET het een direct voordeel. De sleutel voor fabrikanten is om dat voordeel te behouden tijdens de 'Gate-to-Grave'-fase door het gehalte aan gerecycled materiaal te optimaliseren.
Petainer Engineering Team
Logistieke ROI en volumetrische efficiëntie
Beide materialen bieden een gewichtsvoordeel ten opzichte van glas, maar PET biedt een uniek logistiek voordeel dat aluminium niet kan evenaren: Preformdichtheid. Aluminium blikjes worden verzonden als afgewerkte, stijve objecten, wat betekent dat logistieke dienstverleners in feite 90% lucht vervoeren van de fabrikant naar de vulmachine.
Vergelijkende logistieke specificaties
| Kenmerk | Aluminium blikjes | PET-flessen (preform-model) |
|---|---|---|
| Verzendingstoestand | Volledig gevormd (stijf) | Compacte preforms |
| Palletrendement | Vast | Tot 10x hogere dichtheid |
| Blazen ter plaatse | Niet van toepassing | Geoptimaliseerd ter plaatse |
| Vrachtwagenbenutting | Volumebeperkt | Gewichtsgeoptimaliseerd |
Door compacte PET-preforms te verzenden, stellen we afvullers in staat om flessen ter plaatse te blazen, direct vóór de afvullijn. Dit vermindert het aantal vrachtwagens op de weg, waardoor Scope 3-logistieke emissies en bijbehorende transportbelastingen direct dalen.
Circulariteit en prestaties van gerecycled materiaal
Aluminium wordt vaak genoemd vanwege zijn "oneindige" recyclebaarheid. Vanuit technisch oogpunt blijft de energie die nodig is om aluminium te smelten en opnieuw te vormen echter hoog. Omgekeerd is de overgang naar rPET van voedingskwaliteit een mechanisch en chemisch proces dat plaatsvindt bij een lagere energiedrempel.
Technische checklist voor het einde van de levensduur
- Materiaalterugwinningspercentage: Heeft de lokale markt een statiegeldregeling (DRS) voor zowel PET als aluminium?
- Proces temperatuur: Mechanische recycling van PET vereist aanzienlijk minder thermische energie dan het smelten van aluminiumschroot.
- Behoud van kwaliteit: Moderne rPET-zuiveringstechnologie garandeert voedselveiligheid en helderheid gedurende meerdere recyclingcycli.
De technische keuze tussen PET versus aluminium blikjes moet worden bepaald door de specifieke distributieradius en de doelstellingen op het gebied van CO2-neutraliteit van een merk. Hoewel aluminium een hoge duurzaamheid en circulariteit biedt, bieden de logistieke dichtheid en de lagere energiebehoefte voor thermische verwerking van PET een duidelijk voordeel voor grootschalige, regionale of op export gerichte toeleveringsketens.
De overgang naar een op voorvormen gebaseerd PET-model levert vaak de meest directe vermindering op van zowel de operationele kosten als de koolstofintensiteit.