ПЭТ и алюминиевые банки в упаковке напитков
Для брендов, ориентирующихся в ситуации с налогами на упаковку в 2026 году, выбор между этими материалами влияет не только на заявления об экологичности; он определяет долгосрочную финансовую жизнеспособность цепочки поставок. Мы разработали наши решения на основе ПЭТ с целью устранения пробелов, связанных с высоким энергопотреблением, которые часто встречаются в традиционной металлообработке, сосредоточившись на сокращении выбросов Scope 3 за счет локализованного выдувания и оптимизации плотности смолы. Данный анализ предоставляет обоснованное сравнение для технических отделов закупок.
Энергоемкость добычи и плавки
Наиболее значительные различия в LCA наблюдаются на этапе добычи сырья и первичной переработки. Термодинамические требования к плавке алюминия значительно превышают энергозатраты на полимеризацию и формование, необходимые для производства ПЭТ.
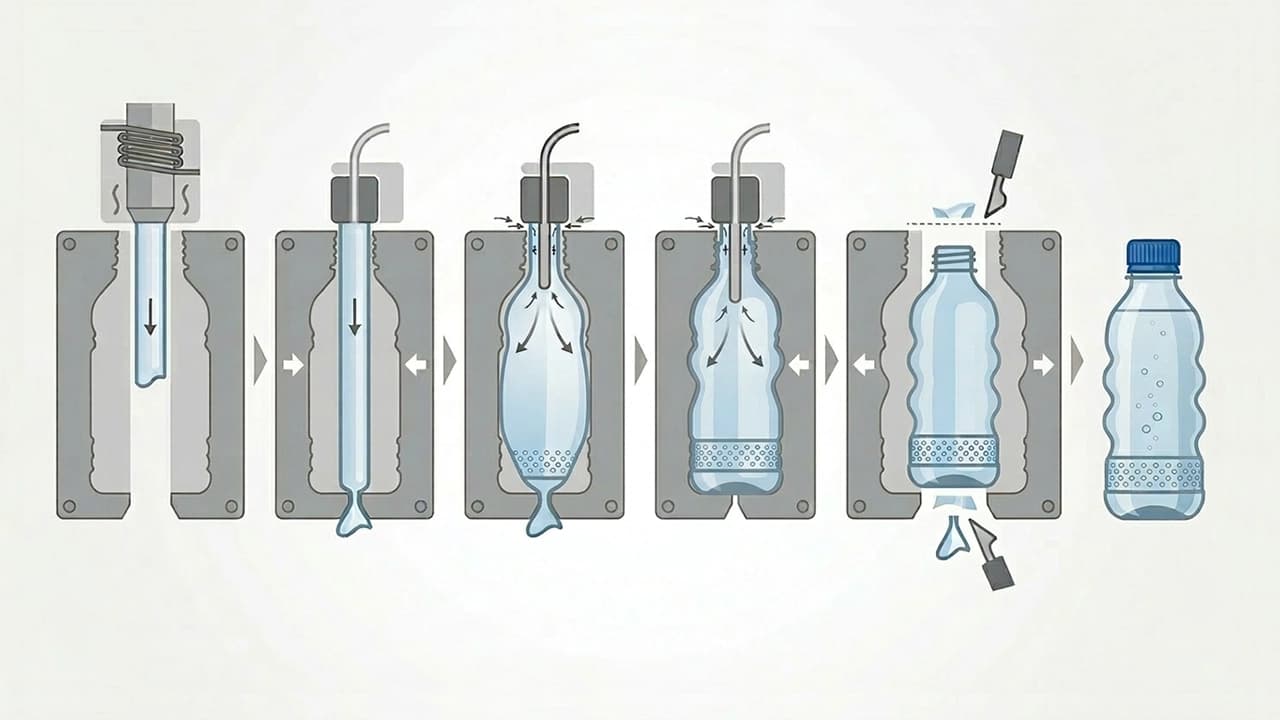
Производство первичного алюминия является энергоемким процессом. Оно требует добычи бокситов, рафинирования глинозема по методу Байера и электролитического восстановления в ячейках Халла-Эру. Эта фаза плавки проходит при температурах, превышающих 950 °C, что приводит к высокому углеродному следу на килограмм произведенного материала. В отличие от этого, хотя ПЭТ является нефтехимическим производным, совокупное количество энергии, необходимое для очистки смолы и ее преобразования в бутылку (с использованием технологии растяжно-выдувного формования ПЭТ), значительно ниже.
Технические производственные показатели
- Температура плавки: Для алюминия требуется ~960 °C; переработка ПЭТ происходит при ~250–280 °C.
- Потребление энергии: Производство первичного алюминия потребляет примерно 211 ГДж на тонну, тогда как для ПЭТ требуется примерно 80 ГДж на тонну.
- Профиль выбросов: Без 100% использования возобновляемых источников энергии в энергосистеме плавка алюминия остается одним из крупнейших промышленных источников выбросов углерода на единицу массы.
При анализе воздействия по принципу «от колыбели до ворот» более низкие тепловые требования ПЭТ дают ему немедленное преимущество. Ключевым моментом для производителей является сохранение этого преимущества на этапе «от ворот до могилы» за счет оптимизации содержания вторичного сырья.
Инженерная команда Petainer
Рентабельность инвестиций в логистику и объемная эффективность
Оба материала обладают преимуществом в виде снижения веса по сравнению со стеклом, но ПЭТ предоставляет уникальное преимущество в логистике, которое алюминий не может повторить: Плотность преформы. Алюминиевые банки транспортируются в виде готовых жестких изделий, что означает, что логистические операторы фактически перевозят 90% воздуха от производителя до заправочного предприятия.
Сравнительные логистические характеристики
| Характеристика | Алюминиевые банки | ПЭТ-бутылки (модель с преформами) |
|---|---|---|
| Состояние при отгрузке | Полностью сформированные (жесткие) | Компактные преформы |
| Эффективность использования поддонов | Фиксированная | Плотность до 10 раз выше |
| Выдув на месте | Не применимо | Оптимизировано на месте |
| Использование грузового пространства | Ограниченный объем | Оптимизированный вес |
Поставляя компактные ПЭТ-преформы, мы позволяем производителям наполнителей выдувать бутылки на месте, непосредственно перед линией розлива. Это сокращает количество грузовиков на дорогах, что напрямую снижает выбросы от логистики категории 3 и связанные с ними транспортные налоги.
Циркулярность и эффективность использования вторичного сырья
Алюминий часто упоминают за его "бесконечную" перерабатываемость. Однако с инженерной точки зрения энергия, необходимая для плавки и повторной формовки алюминия, остается высокой. Напротив, переход на rPET пищевого качества представляет собой механический и химический процесс, который осуществляется с меньшими энергозатратами.
По мере ужесточения нормативных требований в области материалов и устойчивого развития возможность использовать до 100% rPET позволяет брендам достичь почти такого же уровня цикличности, как у алюминия, при этом сохраняя более низкие общие затраты энергии на протяжении всего жизненного цикла.
Технический чек-лист по утилизации
- Коэффициент утилизации материалов: Существует ли на местном рынке система возврата залога (DRS) как для ПЭТ, так и для алюминия?
- Температура процесса: Механическая переработка ПЭТ требует значительно меньше тепловой энергии, чем плавка алюминиевого лома.
- Сохранение качества: Современные технологии очистки rPET обеспечивают пищевую безопасность и прозрачность материала на протяжении нескольких циклов переработки.
Технический выбор между ПЭТ и алюминиевыми банками должен определяться конкретным радиусом дистрибуции бренда и целями по достижению углеродной нейтральности. Хотя алюминий обеспечивает высокую прочность и циркулярность, плотность логистики ПЭТ и более низкие затраты энергии на термическую обработку дают явное преимущество для крупномасштабных, региональных или ориентированных на экспорт цепочек поставок.
Переход на модель ПЭТ на основе преформ часто обеспечивает наиболее быстрое сокращение как операционных затрат, так и углеродной интенсивности.